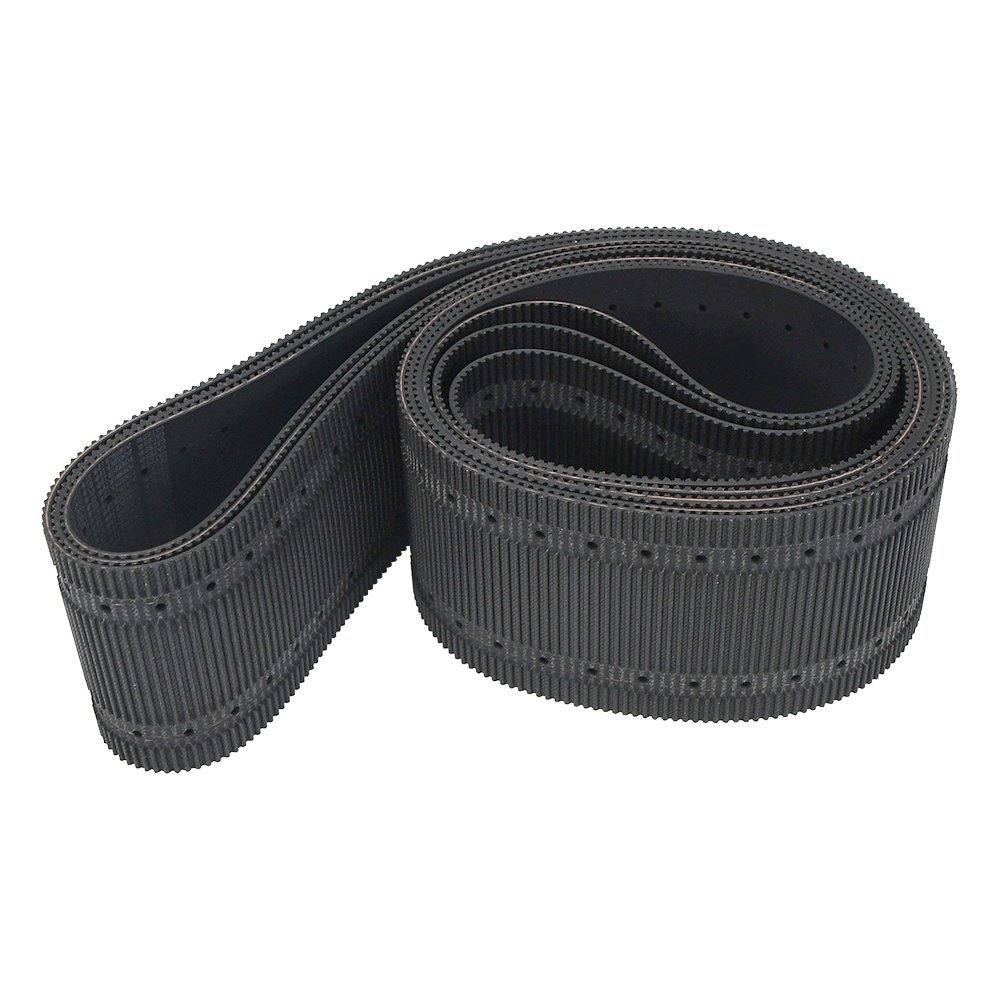
无缝 PU 同步带和焊接 PU 同步带,我该选哪种结构?
简答:无缝(真正环形无接头的)PU 同步带挤出一体成型、无接头,运转最均匀、抗疲劳寿命最好——高速或精密传动的首选。焊接带由开口 PU 带坯通过接头连接或热熔成环制成,在超长或非标长度上交货更快、现场安装更方便,但接头区相对带体是薄弱点。性能优先选无缝;长度、交期或安装条件受限时选焊接/接驳。
无缝 vs 焊接一览
| 方面 | 无缝(环形模压) | 开口带焊接/接驳 |
|---|---|---|
| 结构 | 挤出固化一体成环,无接头 | 开口带坯用接头或焊接成环 |
| 接头强度 | 无接头——整圈强度均匀 | 接头区低于带体本体;质量取决于工艺 |
| 运转平稳性 | 非常均匀——高速与定位传动最佳 | 部分设计过接头时可能有轻微脉动 |
| 长度自由度 | 受现有模具/挤出长度限制 | 几乎任意节线长度都可制作或现场接驳 |
| 交期 | 受模具约束;标准节距快 | 异形长度和小批量往往更快 |
| 典型用途 | 高速传动、机器人、精密分度 | 长距离输送、改造安装、维修备件 |
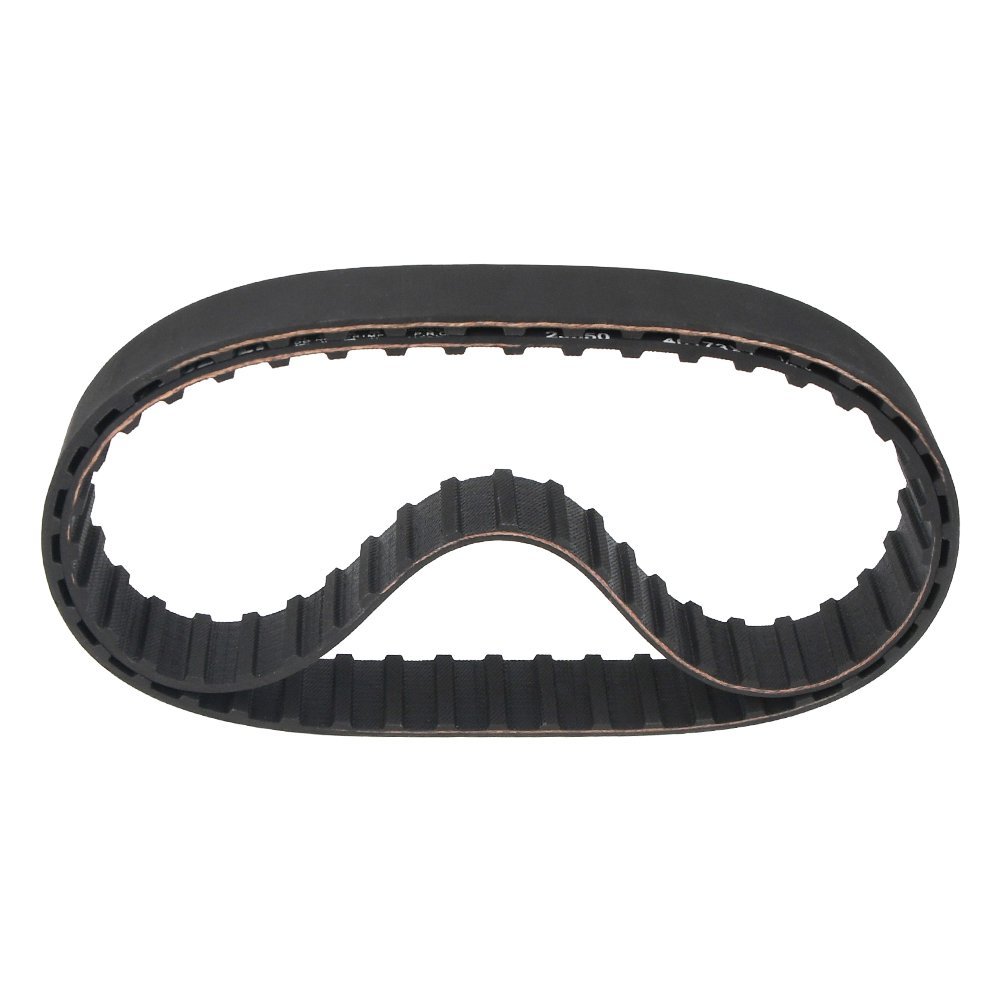
适合选无缝的场景
- 高速、精密分度或环内不允许存在薄弱点的传动。
- 所需节线长度恰好落在现有无缝生产范围内。
- 停机换带代价高——最大抗疲劳寿命能补回差价。
适合选焊接/接驳的场景
- 所需长度非标、超长,或等不及模具周期。
- 设备结构要求先把带绕过轴再连接——开口带现场接驳正好解决。
- 希望备件以带坯形式存放、现场按需接驳。
下单前的实用建议
- 精确测量节线长、齿数与宽度——差 1–2 齿是最常见的下单错误。
- 若设备此前一直用模压环形带,先确认焊接替代品能否满足您的负载周期。
- 对接驳带请询问接头工艺与预期强度损失;靠谱的供应商会直说。
- 结构选型与芯线选型同时确认——精密选钢丝,冲击与小轮选芳纶。
并非所有"环形"带都是无缝的:有些是由开口带裁切后焊接成环。如果设备规格要求真正无缝结构,请在询盘中明确写出,确保报价与需求一致。